

从图纸到蓝天:工业级3D打印如何赋能飞行器轻量化?材料力学、DFAM设计与选型
一、 走进工业增材:走出“塑料玩具”的认知误区
提到“3D打印”,许多大众的第一印象往往停留在桌面级设备吐出塑料丝(FDM技术)制作玩具手办的阶段。然而在尖端工业制造领域,工业级增材制造(Additive Manufacturing)早已演进为一种颠覆传统减材切削的高精度数字化直接制造技术。
大众科普视角:
传统机械加工就像用刻刀从一块大理石中“雕刻”塑像,大量的原材料被切削磨损浪费掉;而工业级3D打印则是“微积分式”的无中生有——依靠工业激光或微米级热熔喷嘴,在微观尺度上一层一层将高分子粉末或液态树脂精准烧结堆叠。这种特性使得工程师能够像自然界孕育鸟类骨骼一样,在机械内部造出“外实内空、布满抗扭力蜂窝”的极致减重构件。
在无人机、eVTOL(电动垂直起降飞行器)与智能巡检装备中,整机重量直接决定着飞行航程、悬停能耗与有效载荷。“减重1克,往往意味着续航增加数秒或传感器承载多一分安全余量。” 面对中小批量试飞验证和复杂构型的严苛要求,工业级3D打印成为了破局的核心工艺。

二、 核心工业级工艺的底层原理解析
不同的成型机理决定了零件在力学强度、抗温性能与表面光洁度上的显著分水岭。目前工业领域应用最为广泛的三种高分子增材工艺包括:
1. HP MJF(多射流熔融技术)与 EOS SLS(选择性激光烧结技术)
- 成型机理:
SLS: 利用高功率二氧化碳激光器(CO₂ Laser)扫描粉末床,将热塑性高分子颗粒(微米级PA12或PA11)逐层加热烧结至熔点融合成型。
MJF: 通过高精喷墨阵列在粉末层上精准喷射熔融剂(Detailing Agent)与细化剂,随后配合红外灯管全幅辐照,使涂覆熔融剂的粉末截面瞬间熔合,边界粉末则因细化剂蒸发吸热降温保持离散状态。 - 专业工程特性:
无支撑成型: 打印过程中悬空结构完全由未熔融的松散粉末支撑,可实现高度复杂的倒扣、内部弯曲流道与铰链联锁结构。
优异的力学各向同性: MJF工艺零件在Z轴垂直方向的拉伸强度可达到XY平面强度的90%以上,消除了传统层间粘接容易剥离的弱点,其力学性能与注塑成型件高度对标。
2. 工业级 SLA(立体光固化成型技术)
- 成型机理: 采用355nm紫外半导体激光,按切片轮廓逐点逐层扫描液态光敏树脂槽,液态单体在紫外光诱导下瞬间发生交联光固化反应形成固态。
- 专业工程特性:
超高成型精度: 激光光斑直径约0.075mm,分层层厚可精准控制在0.05mm至0.1mm区间。
纳米级表面粗糙度: 成品表面Ra值普遍低于1.6μm,是进行光学透明抛光、哑光喷漆、金属电镀等表面高品质精饰的最佳工艺基底。

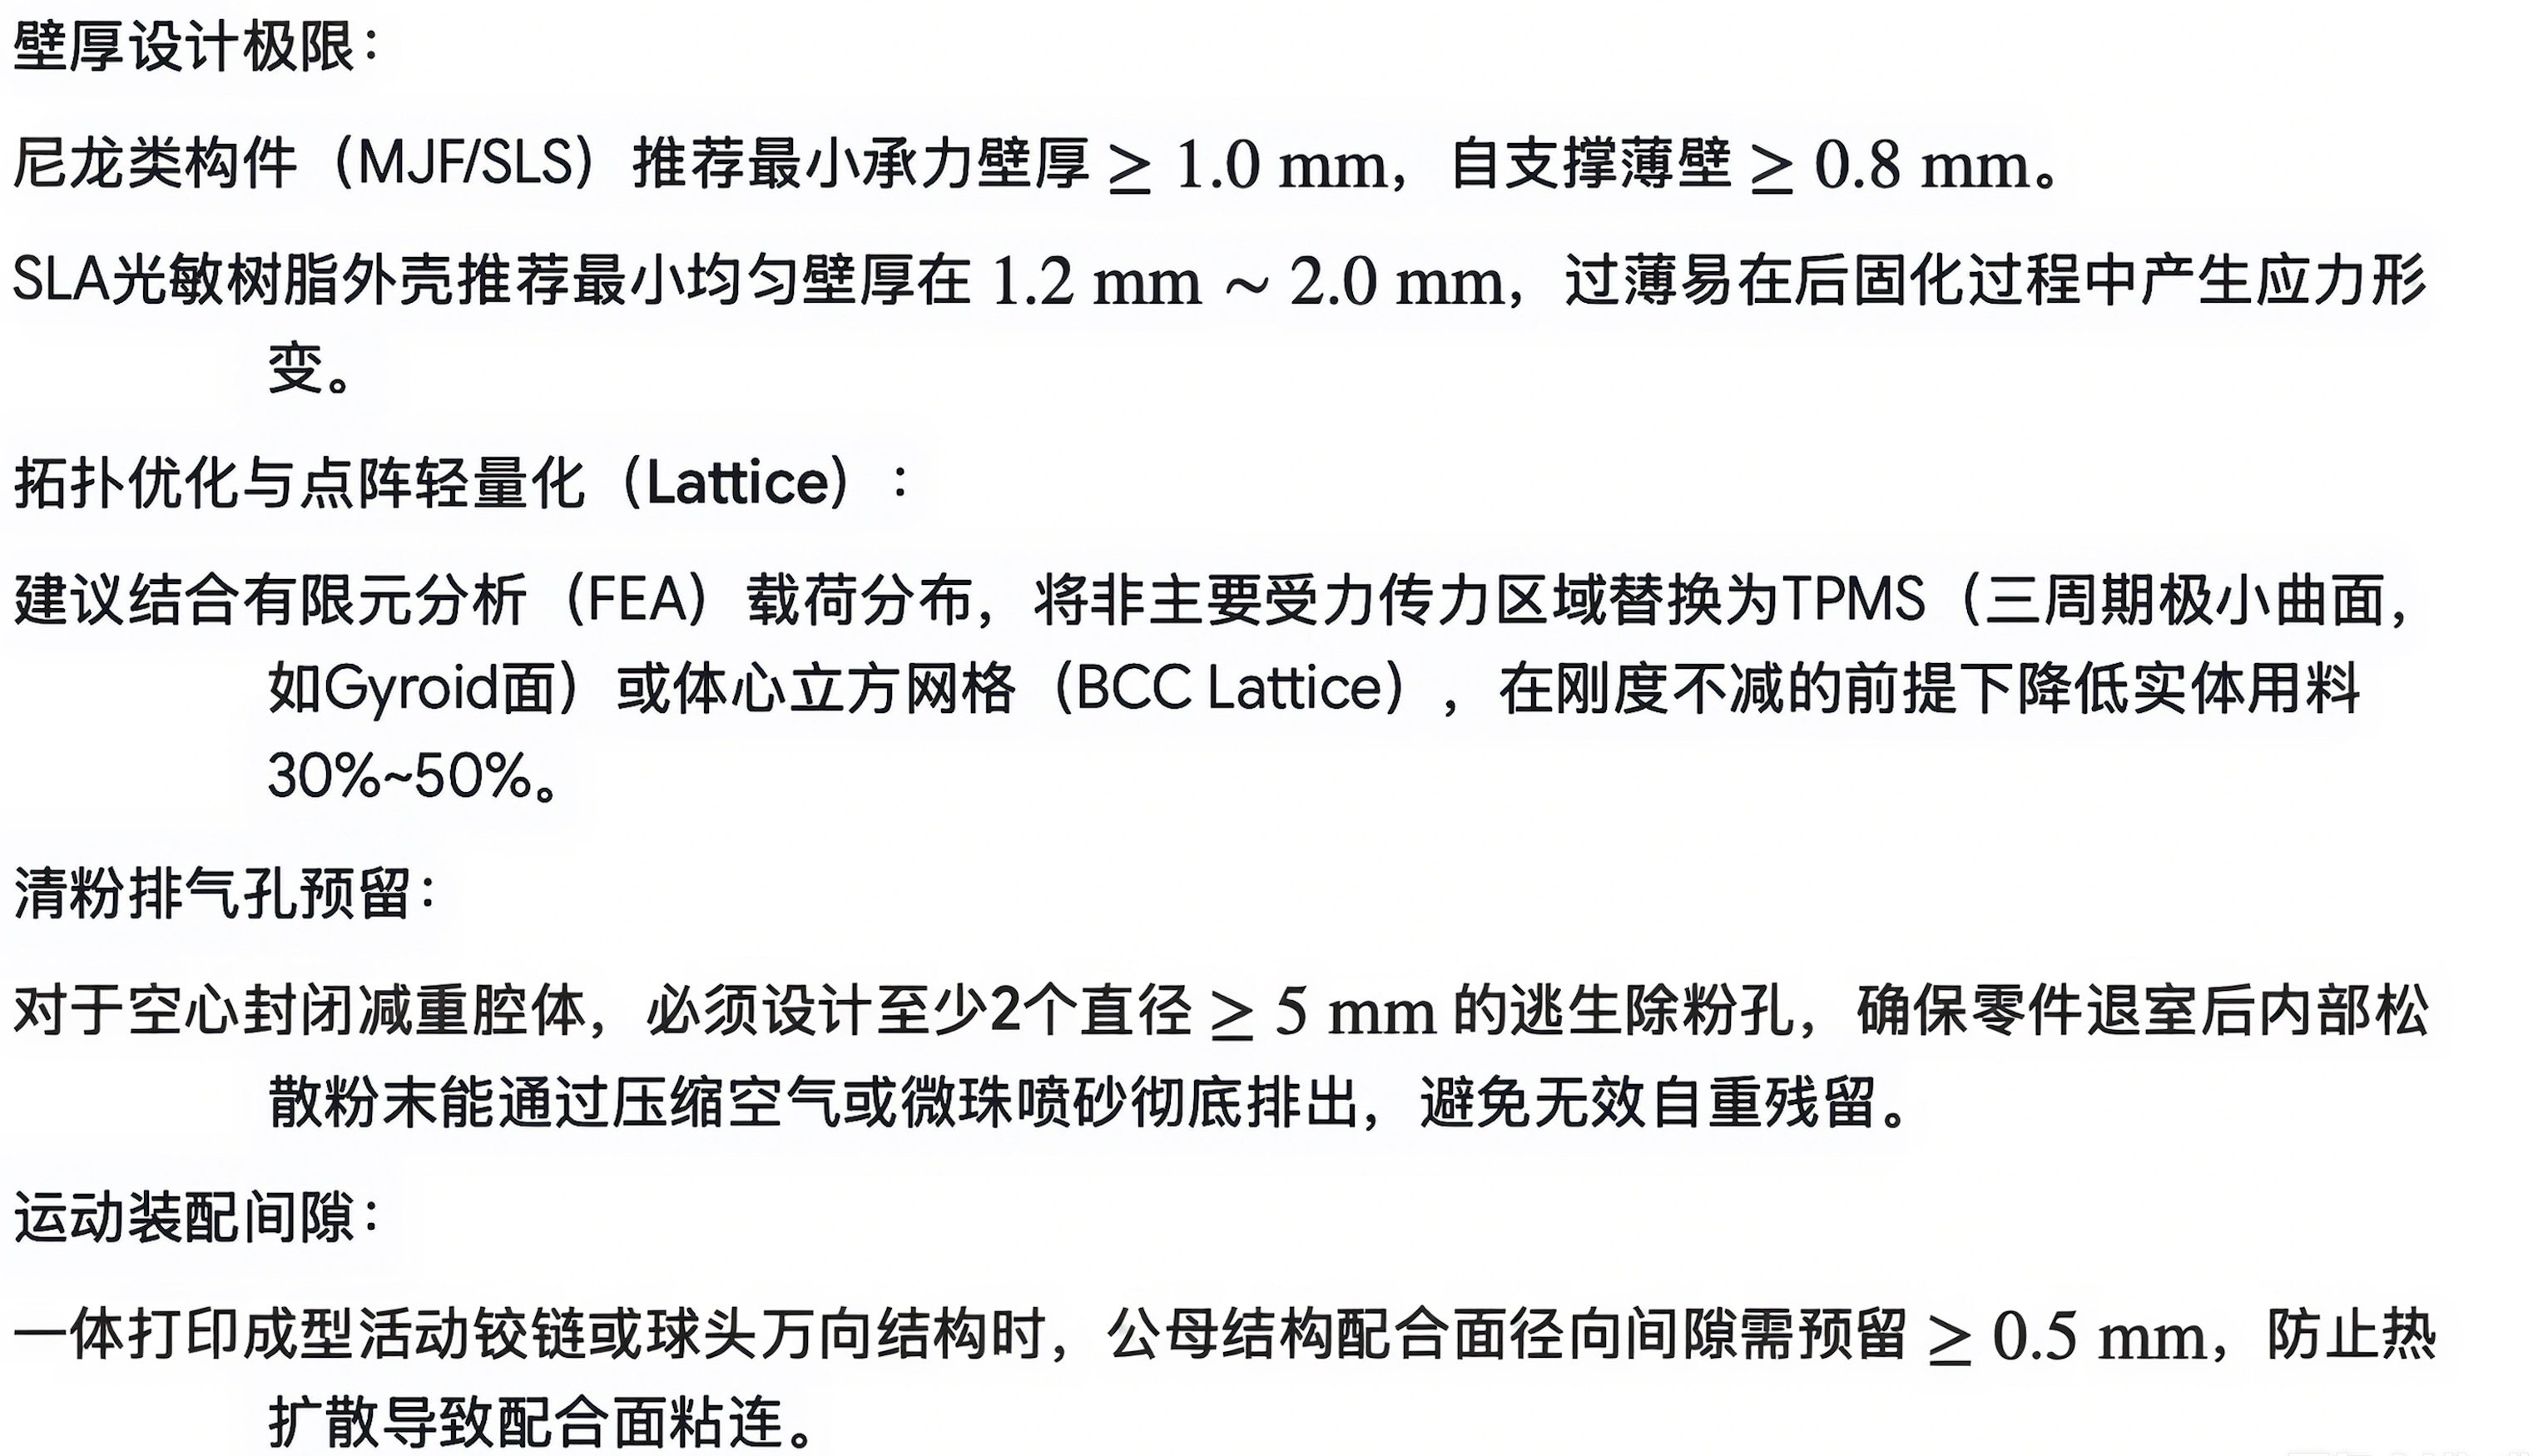
三、 专业研发必看:面向增材制造(DFAM)的设计准则
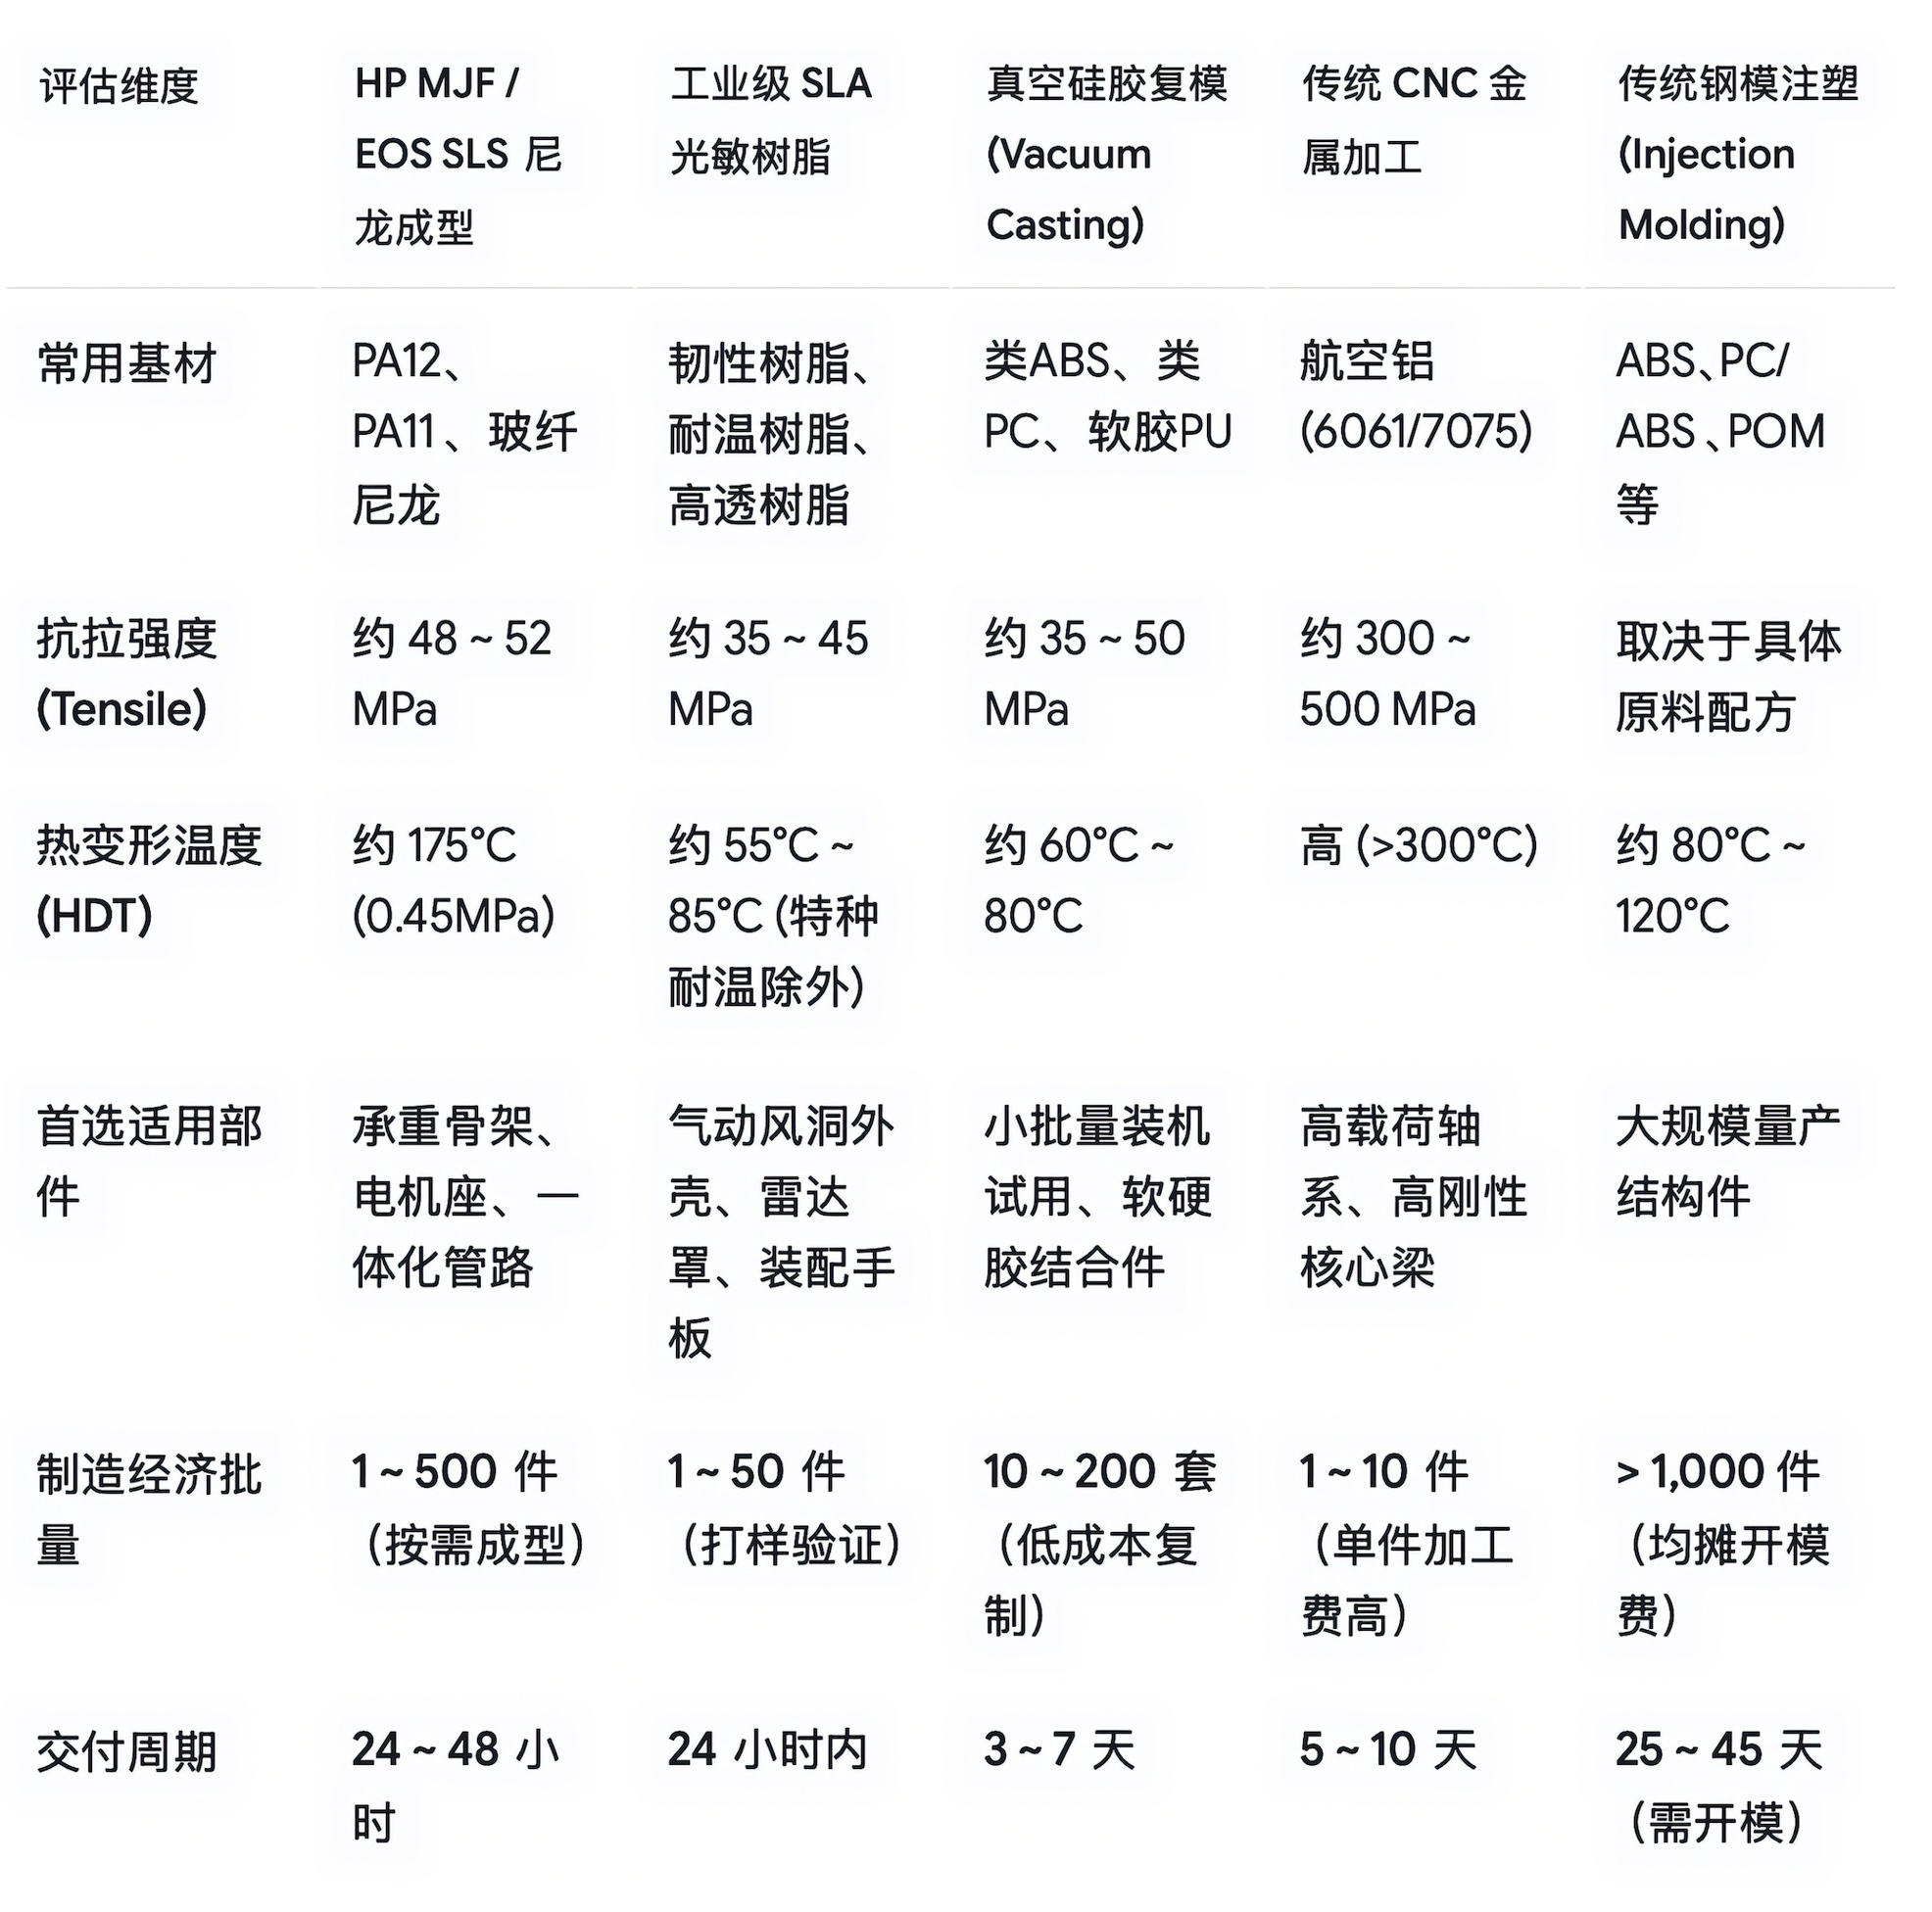
四、 选型决策矩阵:工业级3D打印、硅胶复模与传统开模对比
不同工艺方案在产品寿命周期的不同阶段各具性价比优势:

五、 专注增材制造十余载,瑟克塞斯护航前沿智造
增材制造的落地并不仅是一台打印机的运转,而是“前端工程设计审查(DFAM)+ 先进成型设备稳定性控制 + 深度化学/机械后处理体系”的技术综合体。
自2014年9月投身3D打印产业以来,青岛瑟克塞斯3D打印科技有限公司(skss3d.com) 积累了逾十年的工程增材加工数据与材料工艺库:
- 软硬件实力保障: 依托位于青岛高新技术产业开发区的制造基地,公司配备包含HP全彩及工程级高强尼龙生产线、EOS激光烧结设备集群、大尺寸高精度SLA阵列、全透明树脂抛光产线以及真空快速复模产线。
- 工程级后处理赋能: 提供玻璃微珠均匀喷砂、高分子染色、化学气相平滑(Vapor Smoothing,显著提升零件表面致密度与耐候性)、高附着力特种喷涂等精加工服务。
- 严格的公差与质检: 配备三坐标检测与光学测量手段,确保交付件严格符合工程装配公差要求,支持直接装机上天。
无论是追求极致轻量化的低空无人机、结构紧凑的新能源设备,还是频繁迭代的仿生机器人构件,瑟克塞斯始终以资深工程经验为底座,助力研发团队以最快节奏将数字化三维模型转化为轻盈、坚韧的高性能终端实体。

